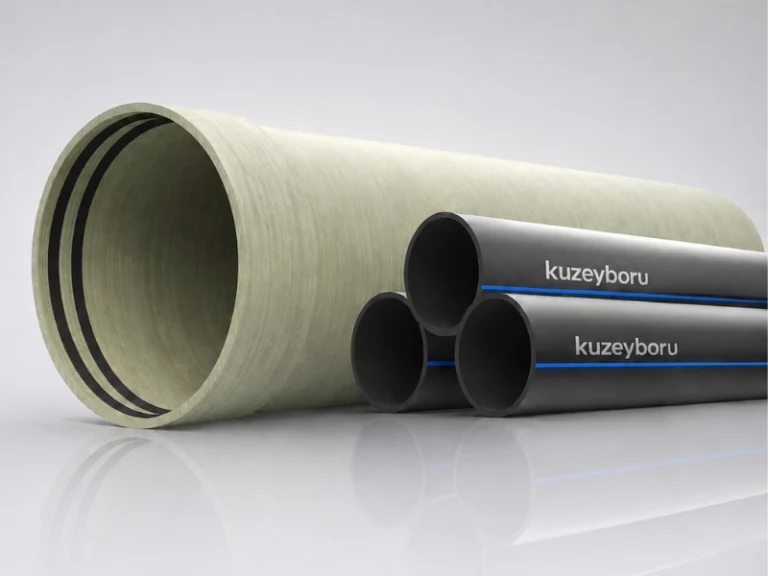
Procese de control al calității în sistemele de conducte și laboratoare de testare acreditate
Sistemele moderne de infrastructură și suprastructură trebuie să ofere o durabilitate de peste o jumătate de secol în fața solicitărilor geotehnice generate de sarcinile subterane, a presiunilor hidrostatice interne și a degradării provocate de factorii de mediu. Capacitatea conductelor termoplastice de a rezista acestor condiții dificile nu poate fi lăsată la întâmplare în procesul de producție, ci trebuie garantată printr-o serie strictă și sistematică de teste de control al calității.
Acest proces, care începe de la structura macromoleculară a polimerului și continuă până la expedierea conductei către șantier, trebuie să fie validat în mod obiectiv și științific de laboratoare de testare acreditate.
1. Teste de impact, presiune și abraziune aplicate conductelor din plastic
Caracterizarea mecanică a unei conducte termoplastice este determinată prin teste distructive care simulează diferite condiții de solicitare.
-
Teste de presiune hidrostatică și fluaj (Creep) (EN 1167): Datorită structurii vâscoelastice, conducta poate prezenta în timp fenomenul de fluaj atunci când este supusă în mod continuu presiunii. În cadrul acestor teste, probele de conductă sunt menținute în bazine speciale de condiționare, de exemplu la 20°C sau 80°C, și sunt supuse unei anumite presiuni interne. Scopul este măsurarea duratei în care legăturile macromoleculare ale polimerului pot rezista presiunii fără rupere, timp de ore sau, în unele cazuri, chiar mii de ore.
-
Teste de impact (Tup Impact) (EN 744 / EN 12061): Conductele cu structură mai rigidă, precum PVC-U, sau cele cu capacitate bună de deformare la rece, precum HDPE, sunt răcite până la 0°C sau -2°C pentru a simula condițiile de șantier din timpul iernii. O greutate din oțel cu o masă determinată (striker) este lăsată în cădere liberă pe peretele conductei. Acest test verifică rezistența materialului la rupere fragilă (brittle fracture).
-
Teste de abraziune: În special în aplicațiile miniere, de dragare (dredging) și în rețelele de canalizare, este evaluată frecarea hidrodinamică produsă pe suprafața interioară a conductei de particulele solide din fluid, precum nisipul și pietrișul. Rezistența la abraziune a sistemelor pe bază de polietilenă și poliuretan, comparativ cu conductele din oțel, poate fi demonstrată prin aceste simulări.
De asemenea, rezistența pe termen lung la abraziune a conductelor GRP este verificată la nivel internațional în conformitate cu PD CEN/TR 15729, prin intermediul Testului de Abraziune Darmstadt.
2. Standarde de calitate aplicate de la recepția materiei prime până la expediere
În producția de conducte, controlul calității nu începe cu produsul finit ieșit de pe linia de extrudare, ci chiar din momentul în care materia primă ajunge în unitatea de producție. Abordarea bazată pe toleranță zero se bazează pe un sistem de control în trei etape.
i. Controlul calității la recepție
Înainte de depozitarea în silozuri, materiile prime termoplastice sunt supuse unor teste complete de control al calității în laborator. Analizele de densitate (ISO 1183) permit verificarea valorii densității și a proprietăților structurale ale materialului.
Testele privind timpul de inducție la oxidare (OIT - ISO 11357-6) oferă informații despre stabilitatea termică oxidativă a materialului și eficiența sistemului de stabilizare. Pentru verificarea comportamentului de curgere al materiei prime și a distribuției masei moleculare, se aplică testul indicelui de curgere a topiturii (MFI / MFR - ISO 1133).
Pentru evaluarea purității polimerului și determinarea cantității de reziduuri anorganice se efectuează Testul de Cenușă (ISO 3451). De asemenea, pentru identificarea cantităților de gaze și umiditate care pot genera microbule (voids) în polimerul topit în timpul extrudării și pot provoca slăbirea mecanică a materialului, se realizează analize privind conținutul de substanțe volatile (EN 12099).
ii. Control în timpul procesului (In-Line)
În timpul extrudării, senzorii ultrasonici măsoară grosimea peretelui și diametrul exterior al conductei în câteva milisecunde. Parametri termodinamici precum temperatura materialului topit, vidul de calibrare și viteza liniei sunt monitorizați permanent de sistemele de automatizare.
Această monitorizare continuă permite detectarea și prevenirea imediată a eventualelor reduceri locale ale grosimii peretelui în timpul producției.
iii. Controlul final al calității (Batch Release)
Pe probe prelevate din fiecare lot la ieșirea de pe linia de extrudare sunt efectuate teste distructive finale, pentru a demonstra modul în care parametrii inginerești teoretici se comportă în condiții reale de utilizare.
Pe lângă controalele dimensionale stricte, se realizează Testul de Alungire la Rupere (ISO 6259), care verifică limitele elastice ale materialului, Testul de Rigiditate Inelară (ISO 9969), care măsoară rezistența la sarcini statice subterane, Testul de Flexibilitate Inelară (ISO 13968), care determină capacitatea conductei de a absorbi deformările laterale fără rupere, precum și Testul de Propagare Rapidă a Fisurilor (RCP - ISO 13477), care modelează comportamentul la rupere sub efectul șocurilor bruște.
După finalizarea acestor teste, lotul de produse este aprobat oficial pentru expediere.
3. Importanța rapoartelor laboratoarelor acreditate în licitațiile internaționale
În proiectele internaționale de infrastructură și în contractele EPC, rezultatele testelor obținute de la laboratoare independente și competente au o importanță majoră pentru validarea calității și performanței pe termen lung a conductelor termoplastice, alături de declarațiile producătorului.
În acest context, acreditarea TS EN ISO/IEC 17025 reprezintă un indicator de competență recunoscut la nivel internațional, care garantează capacitatea tehnică a laboratorului de a efectua anumite încercări, fiabilitatea rezultatelor măsurătorilor și trasabilitatea acestora.
Laboratorul de Cercetare-Dezvoltare Kuzeyboru este acreditat de Agenția Turcă de Acreditare (TÜRKAK) în conformitate cu standardul TS EN ISO/IEC 17025. Datorită recunoașterii internaționale a TÜRKAK în cadrul ILAC-MRA, rapoartele aferente încercărilor incluse în domeniul de acreditare pot fi utilizate ca referințe de încredere în procesele de evaluare tehnică, control al calității și conformitate din cadrul proiectelor internaționale.
Rezultatele obținute în urma testelor precum presiunea hidrostatică, rigiditatea inelară și indicele de curgere a topiturii (MFI) sunt prezentate pe baza standardelor definite și a procedurilor controlate de laborator.
Întrebări frecvente (FAQ)
1. Ce măsoară testul de presiune hidrostatică aplicat conductelor din plastic?
Acest test este utilizat pentru evaluarea rezistenței conductei la sarcini hidrostatice de lungă durată, în condiții definite de temperatură și presiune internă, precum și pentru evaluarea eventualelor fenomene de fluaj, fisurare sau explozie care pot apărea pe durata testului.
2. Cum se realizează testele de durată de viață ale conductelor (HDB și MRS)?
Probele de conductă sunt supuse unor teste de presiune hidrostatică de lungă durată, în diferite condiții de temperatură și presiune internă. Datele de rezistență obținute sunt evaluate prin metode statistice definite în standardele relevante, iar pe baza acestora sunt generate curbe de rezistență hidrostatică pe termen lung.
În funcție de criteriile de conformitate aplicabile, sunt apoi determinați parametri de rezistență pe termen lung precum HDB sau MRS.
3. Ce acreditări dețin laboratoarele Kuzeyboru?
Laboratoarele de Cercetare-Dezvoltare Kuzeyboru sunt acreditate de TÜRKAK în conformitate cu standardul TS EN ISO/IEC 17025. Testele incluse în domeniul de acreditare sunt efectuate pe baza competenței tehnice a laboratorului, a trasabilității măsurătorilor și a conformității cu standardele relevante.
4. De ce este important testul MFR (viteza de curgere a topiturii) în testarea conductelor?
MFR (Melt Mass-Flow Rate), cunoscut și sub denumirea uzuală de MFI, caracterizează comportamentul de curgere al polimerului topit la o anumită temperatură și sub o anumită sarcină. Acesta reprezintă un parametru important de calitate pentru verificarea procesabilității loturilor de materie primă și a consistenței dintre diferite loturi.
5. Cum putem identifica pe șantier o conductă potențial defectă fără efectuarea testelor de laborator?
Controalele vizuale și dimensionale pot permite identificarea preliminară a unor posibile defecte de fabricație. Prezența golurilor sau porozităților în peretele conductei, rugozitatea accentuată a suprafeței, diferențele de culoare sau aspect, ovalitatea excesivă ori variațiile semnificative ale grosimii peretelui sunt indicatori care trebuie analizați cu atenție.
Totuși, aceste observații nu sunt suficiente, de unele singure, pentru a demonstra că o conductă este neconformă din punct de vedere al performanței sau conformității. Atunci când este necesar, verificarea trebuie realizată prin teste de laborator în conformitate cu standardele aplicabile.